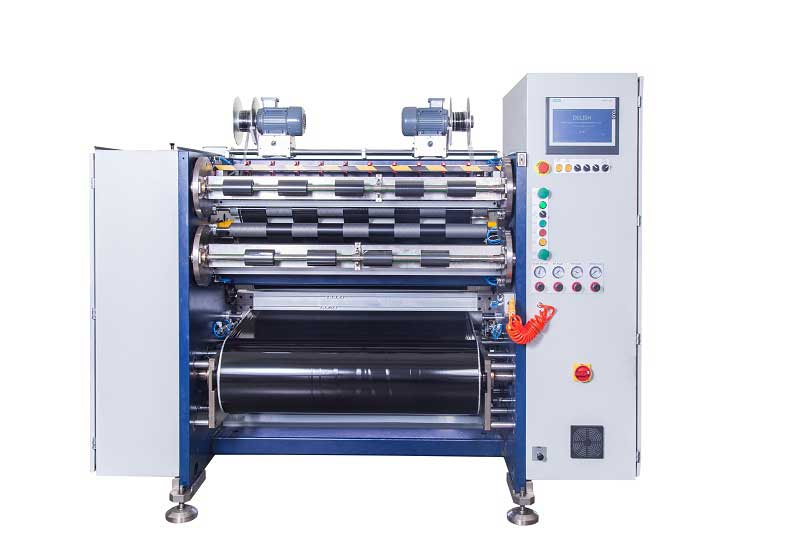
標準的なスリッター機の「現状維持」状態に甘んじるのをやめ、カスタマイズされた装置を求める場合、最大の障害となるのは予算ではなく、本当に必要なものが何なのかが不明確であることが多いのです。リボンスリッター機のカスタマイズは、単に「幅を変える」だけではなく、材料特性、張力制御、巻き取り方法、検査基準など、相互に関連する一連の技術的な選択を伴います。要件が曖昧だと、サプライヤーは独自の理解に基づいて推測するしかなく、最終的に納品された装置は後悔を残すことになるでしょう。
以下は、購入者向けにカスタマイズされた要件明確化フレームワークです。このフレームワークを使用することで、要件をエンジニアが理解できる言語で実行可能なソリューションに変換することができます。

1. まず、自社の「製品ポートフォリオ」を明確に把握しましょう。
特注スリット機の出発点は、装置そのものではなく、スリットしたいリボンです。サプライヤーがニーズを尋ねる際、最初に必ず聞かれる質問は、「主にどのような種類のリボンをカットしていますか?」「標準的な幅はどれくらいですか?」です。
事前に整理しておく必要があるのは、製品マトリックスの境界です。これには、リボンの材質(ワックス系、混合系、樹脂系)、幅範囲(できるだけ狭い)、マスターコイルの仕様(最大入力幅、内径、外径)の3つの側面が含まれます。材質によってスリット加工の方向が決まります。ワックス系リボンのコーティングは比較的柔らかいため、スリット加工中はコーティングを避ける必要があります。樹脂系リボンのコーティングは硬くて脆いため、刃の切れ味と熱制御に特別な要件が必要です。製品ラインナップが3mmから物流幅100mmまでの狭い電子タグのストリップをカバーしている場合は、カスタマイズされたソリューションで、ツールシステムと張力制御に十分な調整マージンを確保する必要があります。
このステップの出力は、単に「必要なすべての幅」という記述ではなく、一般的に使用される仕様のリストです。
2. 正確性:コストを使用して標準を逆転させる
ほぼすべてのスリッター機メーカーは「高精度」を強調していますが、精度にはコストがかかります。±0.5mmの標準機器と±0.05mmの高精度機器は、ハードウェア構成、デバッグコスト、および動作安定性の要件において、全く異なるレベルにあります。
精度要件を指定する際には、結果を逆算して考える方が効果的です。自問自答してみましょう。切り出したリボンの幅が0.1mmずれた場合、後工程で何が起こるでしょうか?通常の物流ラベルに使用する場合は、わずかな端の不均一性でも問題なく使用できるかもしれません。しかし、高解像度バーコードや精密な電子ラベルに使用する場合は、端のバリが直接的にストリップのずれ、白い印刷線、さらにはプリントヘッドの摩耗を引き起こすため、精度は絶対に避けるべき項目となります。
単に許容誤差の数値を提示するよりも、端末印刷のシナリオについてサプライヤーに伝える方がはるかに有益です。同時に、精度に関する約束を検証する唯一の方法は、テストカットを行うことです。自社のメインロールを使用し、最小および最大仕様に合わせてカットし、パラメータ表を見るだけでなく、ノギスで測定してください。
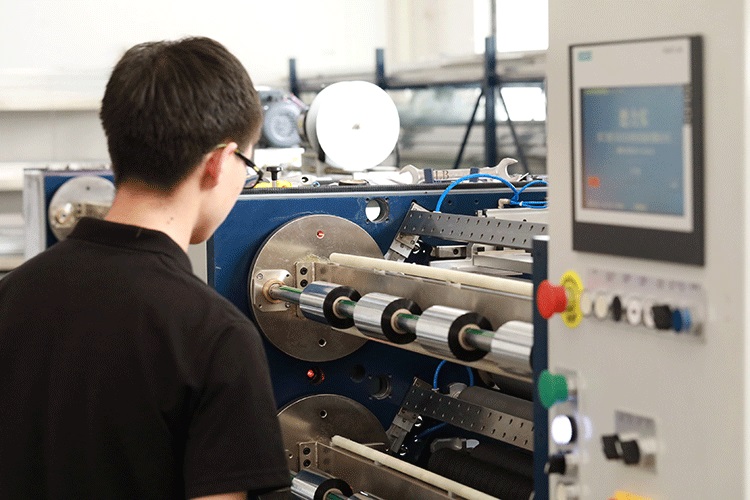
3. スピード:オーダー構造との整合性を重視し、名目上のピークを追い求めない
スリット速度のカスタムロジックは、注文構造によって異なります。少量多品種生産モデルでは、極端な速度よりも注文変更の効率性がはるかに重要です。頻繁なダウンタイムや工具調整によって、「高速」によるメリットはすべて相殺されてしまいます。一方、大規模で小ロットの連続生産では、300m/分を超える高速性能に投資する価値があります。
もう一つ見落としがちな制約があります。それは、速度を上げるための材料コストです。樹脂系リボンはコーティングが硬く靭性が低いため、実際のスリット速度はワックス系リボンよりも20~30%低くなります。主に樹脂系製品を扱っている場合、定格速度500m/分の装置でも、実際の速度は300m/分をわずかに超える程度になるかもしれません。速度を要求する際は、主なリボンの種類を明記することで、サプライヤーが適切な提案を行えるようになります。
4. テンションコントロール:カスタマイズニーズの中核となる戦場
リボンの基材は厚さわずか4.5~10ミクロンのPETフィルムで、通常の紙やフィルムよりも張力に非常に敏感です。張力が高すぎると、基材フィルムが伸びて変形し、インク層に微細な亀裂が生じる可能性があります。張力が低すぎると、巻き取りが緩み、端面が「ベルマウス」のように歪んでしまい、印刷時に紙詰まりの原因となります。
これは、サプライヤーとの綿密な連携が求められるカスタマイズの重要な部分です。相手に伝えるべきことは、「張力を一定に保つ」だけではなく、リボンの最小厚さは何ミクロンか?スリット後の最小ロール径は?リールは単軸式か多軸式か?といった点です。
極細スリットリボン(3mm未満)の場合、張力制御は0.1Nレベルの精度が求められ、複数のロールを同時に巻き取る際の軸間の微妙な差も制御する必要があります。一方、従来の幅広リボンでは、アクティブ補正システムと組み合わせたクローズドループ張力制御が基本構成であり、端面偏差は±1mm以内に制御されて初めて使用可能となります。これらの具体的な制約条件をサプライヤーに提示することで、スリップシャフト、テーパー張力、あるいはより高精度なサーボシステムを導入するかどうかを判断できます。
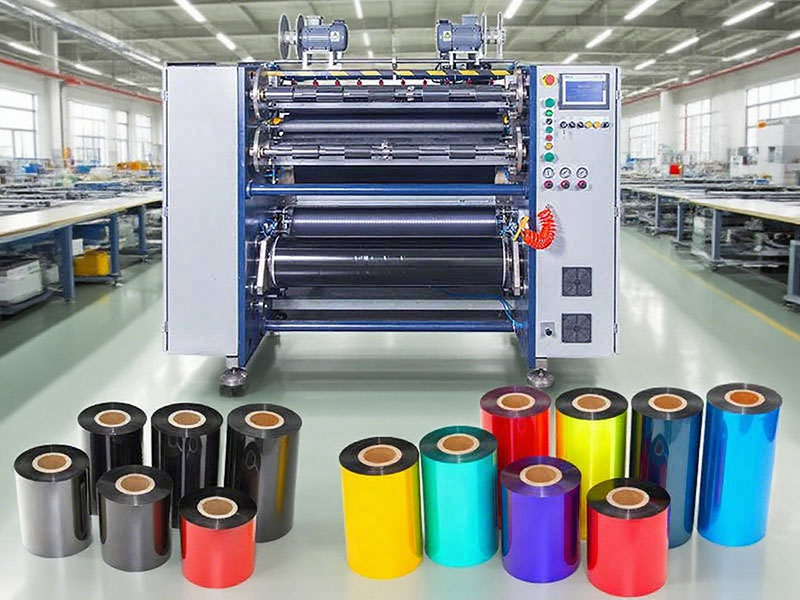
5. 材料適合性および特殊加工要件
特殊な産業用途を扱う事業の場合、カスタマイズはさらに一歩進んだものになります。医療用ラベルリボンには帯電防止性と低粉塵性が求められ、場合によってはクリーンモジュールやUV殺菌機能の統合が必要になることもあります。電子機器製造で使用される極細リボンは、材料の圧縮や変形を防ぐため、従来の刃によるスリット加工ではなく、レーザーマイクロカットが必要です。洗濯可能なリボンは、スリット加工時に端部のシーリングを検討する必要があるかもしれません。
これらの要件が受入段階になって初めて提起されると、修正はほぼ不可能になります。要件の伝達段階で、最終使用シナリオを積極的に説明し、サプライヤーにカスタムツールプロファイル、静電気除去装置、またはローラー表面処理プロセスの調整が必要かどうかを評価してもらいましょう。
6. 要件を「スリット加工仕様書」にまとめる
口頭でのコミュニケーションは見落とされやすいため、カスタマイズの実施を確実にするには書面での確認が不可欠です。有効なリクエストレポートには、以下の項目を含める必要があります。
材料寸法リボンタイプ(ワックスベース/混合/樹脂ベース)、基材厚さ(μm)、コーティング特性(耐熱性/帯電防止性/洗浄性など)。
製品寸法: 目標幅リスト(最小幅と最大幅を含む)、コア内径(1インチ / 0.5インチ / 特殊)、完成コイルの長さまたは直径、および端面の整列公差。
効率性の側面:希望する動作速度範囲、注文変更頻度、および同時に巻き取りを行うリールの数。
品質指標スリット加工の精度に関する要件、不良率の許容上限値、およびオンライン検査と自動不良品排出が必要かどうか。
このフォームにご記入いただければ、カスタマイズに関する最も重要な作業は完了です。あとは、サプライヤーに、サンプルブックレットのきれいなサンプルを見せて通り過ぎるのではなく、実際に材料を使って試し切りを行い、すべての約束を実際のテストデータで検証してもらうように求めるだけです。
リボンスリット機のカスタマイズとは、本質的に「確実性」を購入することを意味します。つまり、完成したリボンがスムーズに巻き取られ、スムーズに走行し、鮮明に印刷できることを保証するということです。そして、要求の明確さが、この確実性の厚さを直接的に決定づけるのです。
 バーコードリボンのスリット加工機は、リボンを切断したり、熱転写リボンを切断したりできますか?2026年10月14日
 バーコードリボンスリット機に適したリボン素材は何ですか?2026年10月14日バーコードリボンスリット機の選び方:主要機能と重要な選定ポイント2026年10月12日
 バーコードプリンター用リボンスリット機は、以下のリボンタイプに適しています。2026年10月9日






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 バーコードリボンスリッター
 半自動熱転写リボンスリッター RSDS5 PLUS
 自動熱転写リボンスリッター RSDS8 H PLUS
 自動熱転写リボンスリッター RSDS6 PLUS
 半自動熱転写リボンスリッター RSDS1 PLUS
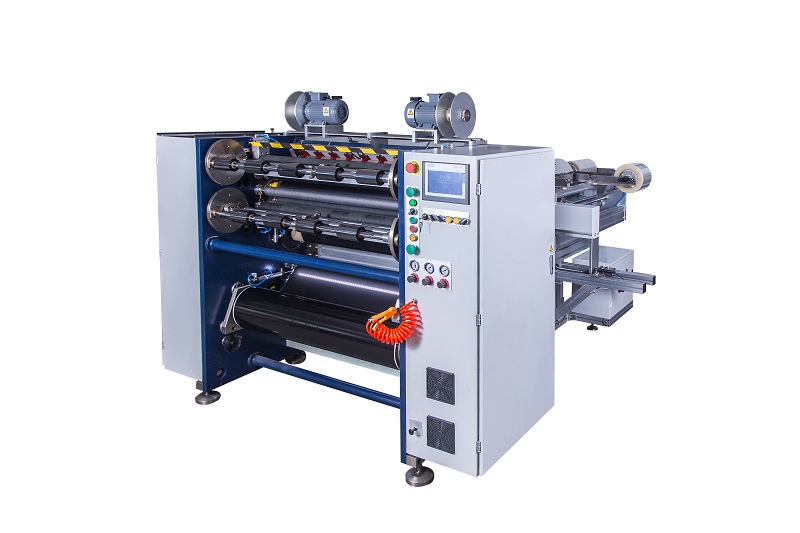 半自動熱転写リボンスリッター RSDS2 PLUS
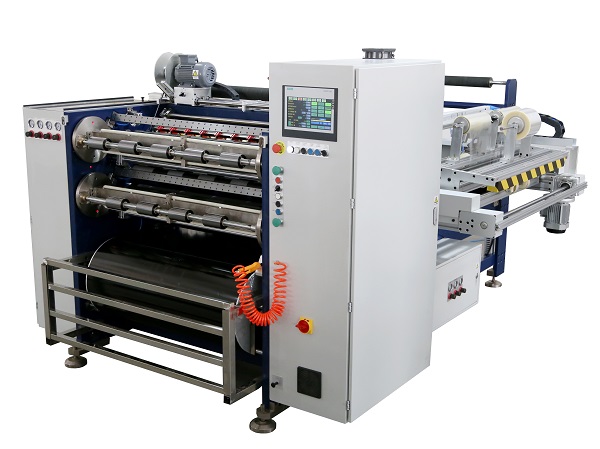 自動熱転写リボンスリッター RSDS8 PLUS
 手動熱転写リボンスリッター RSDS4
