熱転写リボンのスリット加工機のサイズ選定は、バーコードリボンメーカーにとって最も重要な決定事項の一つです。適切なサイズを選べば、ジャンボサイズの原紙ロールを、無駄を最小限に抑えつつ、精度が高く再現性の高い仕上がりロールに加工できます。一方、サイズ選びを誤ると、刃のビビリ音、端粉、幅のばらつき、そして顧客からの返品といった問題が長年にわたって発生することになります。
このガイドでは、バーコードリボンコンバーター向けに、ウェブ幅やコア径から張力制御、ブレードの選択、粉塵対策まで、重要なあらゆるサイズパラメータを解説します。これにより、現在の製品構成に合致し、将来の拡張にも対応できる機械を選定できます。
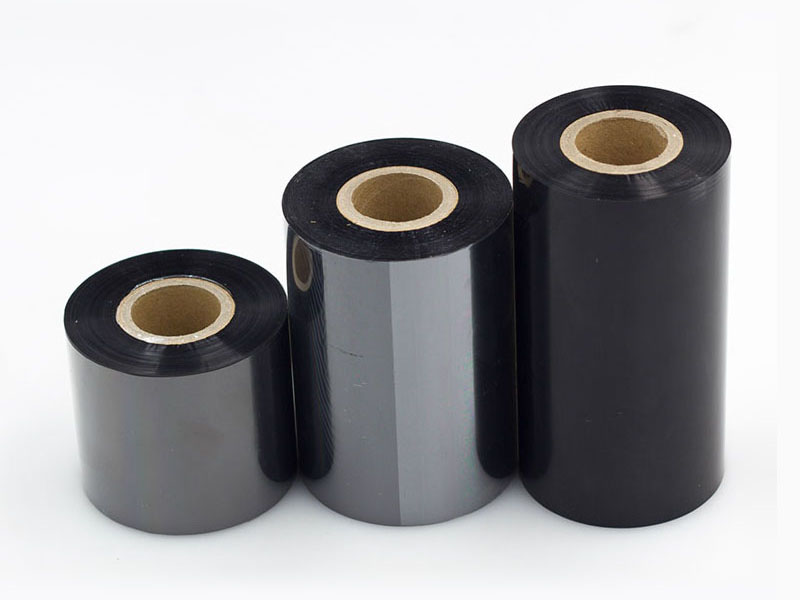
1. 入力と出力を把握する:サイジングの基本
機械の仕様を見る前に、プロセスの両端を明確に定義してください。
入力(ジャンボロール):
・マスターウェブ幅(mmまたはインチ)—一般的な熱転写リボンのマスター幅は200mmから1,300mmです。
・ジャンボロールの外径(OD)
・マスターロールのコアID
・ロールの総重量
出力(完成ロール):
・ロールごとの最終スリット幅(例:30mm、50mm、60mm、110mm)
• コアIDは、(0.5、1、1.5、2、または3)コアに仕上げる必要があります。
・ロール外径/完成ロール1本あたりの長さ
・幅の許容誤差要件
機械の作業幅と巻き出し能力は、現在使用している原紙と、調達予定の最大幅のロールの両方を十分に上回る必要があります。目安としては、現実的な最大原紙幅に合わせてサイズを決め、さらに10~15%の余裕を持たせてください。
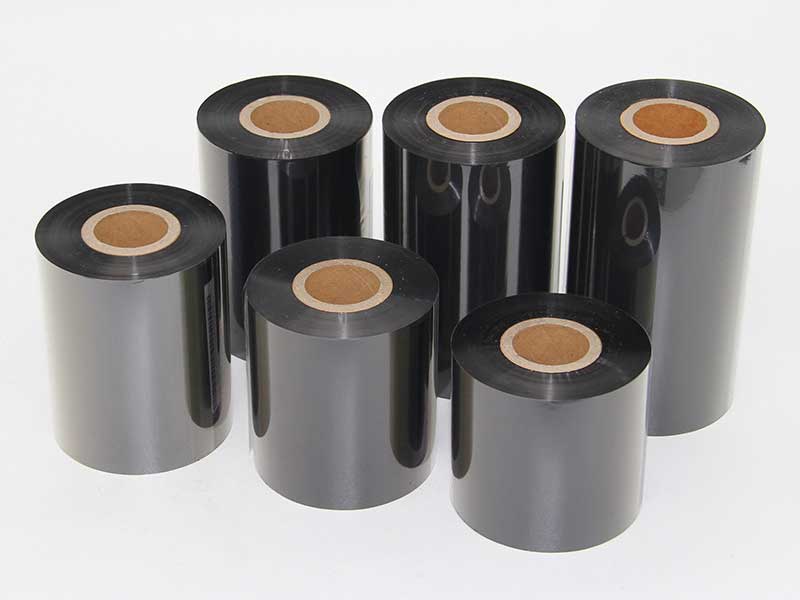
2. コア径:最も見落とされがちなパラメータ
作成する必要のあるコアIDによって、マンドレルと巻き取りシステムの構成が決まります。バーコードリボンは、最も一般的には1インチ(25.4mm)コアですが、0.5、1.5、2、および3コアは、様々な市場やアプリケーションで共通して使用されている。
尋ねるべき重要な質問:
・このマシンは複数のコアサイズに対応していますか?二重または交換可能な巻き取り軸により、製品ライン全体で切り替え時間を短縮できます。
・偏心した紙芯や軽量の紙芯/プラスチック芯に対応できますか?バーコードリボンは薄いプラスチック製の芯を使用していることが多く、高速巻き戻し時に芯が滑らないように、機械は芯を適切に把持する必要があります。
• コアアライメントは自動化されていますか?コアの位置ずれは伸縮を引き起こし、これはバーコードリボンで最も一般的な不良原因の1つです。
巻き取り軸の直径、コアの把持方法、エンドキャップの設計が、カタログに掲載されているすべてのコアサイズに適合する機械を選択してください。
3. ウェブ幅範囲とスリット構成
スリット加工方法は、使用する材料と品質要件の両方に適合している必要があります。
カミソリ/クラッシュカッティング―薄くて安価なフィルムウェブに適している。構造はシンプルだが、端の粉塵が多く発生し、刃の交換頻度が高い。
せん断(回転)切断―オス/メスの刃セットを使用することで、よりきれいな切断を実現します。ワックスリボンやワックス樹脂リボンなど、エッジの品質がプリントヘッドの性能に直接影響する用途に最適です。
スコアカット―厚手のフィルムや破れやすい素材に最適です。
バーコードリボンでは、プリントヘッドの寿命と一貫したバーコード品質は、清潔で埃のないエッジに依存します。せん断スリット加工が推奨されるデフォルト設定です機械のスリットヘッドは、刃の位置を素早く再調整できるように設計されており、幅の異なる加工間の切り替え時間を最小限に抑えることができる。
4.張力管理:品質の成否が分かれるポイント
張力の不均一は、ロールの伸縮、リボンのしわ、下流工程での印刷性能のばらつきの根本原因です。サイズチェックリストには以下を含めてください。
・独立した張力ゾーン巻き出し、スリット加工、巻き取りはそれぞれ個別に制御されます。
• 閉ループ張力制御(ロードセルベース)巻き取り中にロール径が変化するのを補正する
・プログラム可能なテーパー張力こうすることで、焼き上がったロールの中心部がしっかりしたまま、内側の層が潰れるのを防ぐことができます。
・スムーズなスタート/ストップあらゆるサイクルでコア上でのウェブの滑りを防止する
完成したロール紙を産業用ラベルプリンターで高速で使用する場合、張力の一貫性は絶対に譲れない条件です。
5. 粉塵対策とエッジ品質
バーコードリボンは、端が非常にきれいでなければなりません。リボンに残ったほこりやコーティングの破片はプリントヘッド領域に入り込み、プリントヘッドの寿命を縮め、印刷品質の低下や高額な顧客クレームの原因となります。
高品質のスリッター機には、以下の機能が備わっているべきです。
・エッジトリミングトリム廃棄物の除去
・掃除機またはブラシでほこりを取り除くスリットステーションで巻き戻し
・静電気除去バーほこりの付着やウェブの付着を防ぐ
・誘導式集塵システム機械とクリーンルーム環境の両方を清潔に保つ
サーマルプリンターを使用している顧客にリボンを供給する場合、統合型ダスト除去システムは、提供できる最も強力なセールスポイントの1つであり、オプションではなく必須条件です。
6. スピードと精度:生産と公差のマッチング
ライン速度を上げるとスループットは向上しますが、機械がそれに合わせて設計されていない場合、幅の許容誤差やエッジの品質が損なわれる可能性があります。比較すべき主な仕様は以下のとおりです。
| パラメータ | 注目すべき点 |
| 最大スリット速度 | 目標とする1日の出力(通常100~300m/分)に合わせてください。 |
| 幅公差 | 高精度バーコードリボンの場合、±0.1 mm以下 |
| ブレードの振れ/同心度 | 低振れで、きれいで均一な切断が可能 |
| ロールツーロールアライメント | 伸縮を避けるため、±0.5 mm以下 |
| 切り替え時間 | 複数幅の生産でも10分以内 |
許容誤差の要件は、機械のデータシートだけでなく、顧客のプリンターアプリケーションから導き出すべきである。以下の点を尋ねてください。貴社の販売パイプラインで求められる最小仕上がり幅と最も厳しい公差はどれくらいですか?その仕様に基づいて機械を選定すべきだ。
7. 材料適合性:ワックス、ワックス樹脂、樹脂リボン
熱転写リボンには主に3種類のコーティング化学があり、スリッター上での挙動が異なります。
・ワックスリボン― コーティングが柔らかいため、粉塵の発生量が多く、優れた除塵対策が必要
・ワックス樹脂リボン— バランスの取れた性能、最も一般的なバーコードリボングレード
・樹脂リボン―より硬く脆いコーティング。剥がれを防ぐためには、より穏やかな張力と精密な刃の設定が必要です。
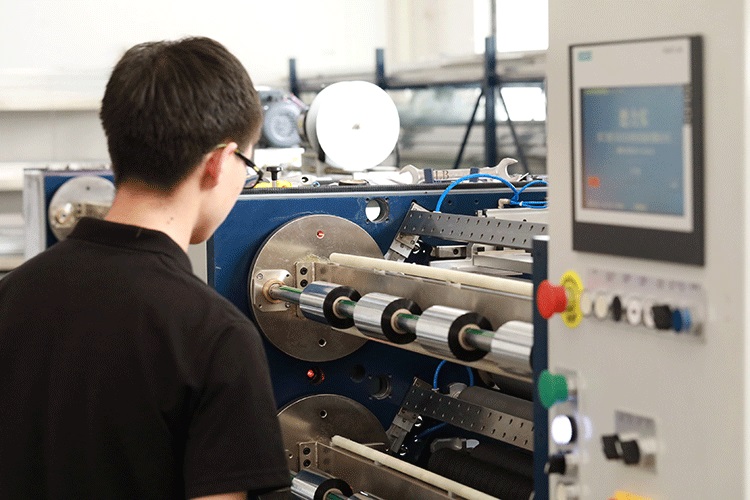
再構成なしでこれら3つの条件すべてに対応し、材料固有のレシピ(張力、刃の種類、速度)をPLCに保存できる機械は、真の生産の柔軟性をもたらします。
8. 自動化、制御、およびインダストリー4.0への対応
現代のスリッター機は、以下のような機能との統合が進んでいます。
・サーボ駆動制御システム正確な張力と再現可能な速度を実現する
• レシピ管理材料設定を素早く呼び出す
・ロールの自動カウント、ラベル貼付、長さ測定
・エッジガイド(EPC)システムスリット加工中にウェブの経路をまっすぐに保つ
• データロギングトレーサビリティと品質監査のため
顧客や品質システムが完全なトレーサビリティを要求する場合は、計測および報告機能を統合した機械を優先的に導入してください。
9. 床面積、設備、および設置
現実的な制約を忘れないでください。
・大型ロールの積み込みおよび完成ロールの積み下ろしに必要な設置面積とクリアランス
・ブレード/集塵システムに必要な電力要件(電圧、相)および圧縮空気供給
・床の耐荷重、特に1,300mm以上のマスターを扱う機械の場合
・オペレーターが糸通し、刃の交換、清掃を行えるようにするためのアクセス

10. 実用的なサイズチェックリスト
これを購入前の最終チェックリストとして活用してください。
▪ マスターウェブ幅の範囲は、現在および計画中のすべての投入在庫をカバーします(+10~15%のマージン)。
▪ 巻き戻しシャフト/コアグリップは、カタログに掲載されているすべてのコアIDに対応しています。
▪ スリット加工方法(せん断加工推奨)は、使用する材料のグレードに合わせてください。
▪テーパー機能を備えたクローズドループ張力制御
▪ 集塵機能と静電気除去機能を統合
▪ 幅公差は、お客様の最も厳しい要件(±0.1 mm以下)を満たします。
▪ 目標出力に合わせた速度性能
▪ 制御システムに保存された材料固有のレシピ
▪ 切り替え時間が生産構成に合致する
▪ ユーティリティおよび設置面積の要件を確認済み
結論
熱転写リボンスリット機のサイズ選定は、入力、出力、品質単に最速または最も幅の広いモデルを選ぶだけではいけません。コア径、張力制御、粉塵除去、公差を適切に設定すれば、顧客が信頼する、クリーンで均一なバーコードリボンを生産できるラインを構築できます。これらを誤ると、すべてのリールがギャンブルになってしまいます。
バーコードリボン製造ライン用のスリッター機を評価する場合は、まず製品カタログ全体をこのチェックリストに照らし合わせてから、品質とコストを実際に左右するパラメータに基づいて機械を比較してください。
 バーコードリボンのスリット加工機は、リボンを切断したり、熱転写リボンを切断したりできますか?2026年10月14日
 バーコードリボンスリット機の選び方:主要機能と重要な選定ポイント2026年10月12日リボンスリット機の端面が不均一になる原因2026年10月5日
 リボンスリット機の巻き取り時のしわを解消する方法2026年10月5日






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 バーコードリボンスリッター
 半自動熱転写リボンスリッター RSDS5 PLUS
 自動熱転写リボンスリッター RSDS8 H PLUS
 自動熱転写リボンスリッター RSDS6 PLUS
 半自動熱転写リボンスリッター RSDS1 PLUS
 ソーラーフィルムスリッター
 半自動熱転写リボンスリッター RSDS2 PLUS
 自動熱転写リボンスリッター RSDS8 PLUS
