太陽電池フィルムのスリット加工は、最終製品の歩留まりを左右する重要な工程です。幅広の原ロールを縦方向に複数の細いロールに切断し、フィルムは加工工程全体を通して動的な状態を保ちます。張力制御の役割は、巻き出し、牽引、巻き取りの3段階において、フィルムにかかる張力を「ちょうど良い」範囲に維持することです。張力が強すぎるとフィルムが薄くなり、端が破れてしまいます。張力が弱すぎるとカールが緩み、動きがずれてしわが寄ってしまいます。太陽電池フィルム自体は多層構造で、弾性率や伸び率が異なる複数の機能層から構成されているため、通常の包装フィルムよりも張力変動に敏感です。張力制御の原理を理解するということは、高速加工中に材料の「敏感さ」とどのように共存していくかを考えることなのです。
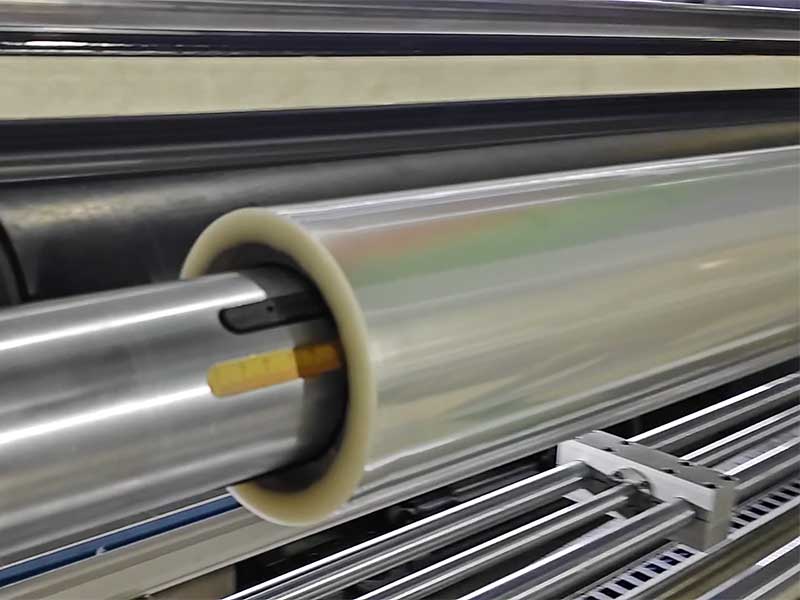
1. 緊張をコントロールできなくなる代償:なぜサンフィルムは特に「デリケート」なのか?
太陽電池フィルムの一般的な構造は、紫外線遮断層、断熱層、防爆層、および接着層から構成されますが、各層の材料の熱可塑性や機械的応答は一定ではありません。スリット張力が変動すると、まず寸法精度に問題が生じます。張力が高すぎると、フィルムは移動中にわずかに伸び、巻き取り後に徐々に応力が解放されるため、完成品の実際の幅が設定値よりも小さくなります。張力が低すぎると、フィルム表面が緩くなり、横方向補正システムが頻繁に作動するため、端面が不均一になります。
目に見えない損傷は、微細なレベルで発生します。太陽電池膜の表面には、ナノスケールのコーティングや機能的な微細構造が施されていることが多く、過度の張力はこれらの精密な配置を乱し、光学性能に影響を与える可能性があります。層間の応力の不均一性は、複合構造の剥離につながる可能性があります。さらに、巻き取り中に張力が一定のままで、ロール径が大きくなるにつれて、外側のフィルムが内側の層に継続的に圧縮力を蓄積し、内側のフィルムにかかる半径方向の圧力が降伏強度を超えると、「ラッフルエッジ」や「テレスコープ」型の端面欠陥が発生する可能性があります。これらの欠陥は、スリット加工中は肉眼では見えないかもしれませんが、その後のフィルム塗布時に気泡、端面の浮き上がり、またはしわとして現れる可能性があります。
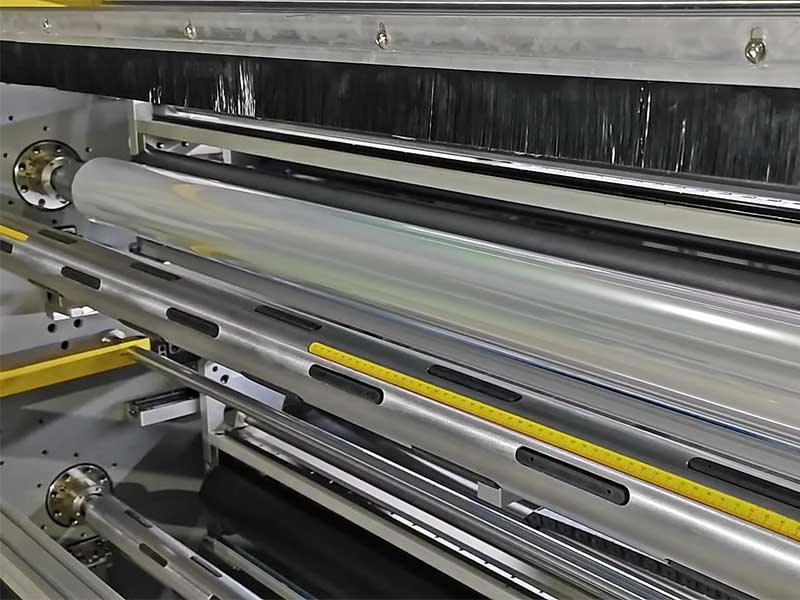
2. 閉ループ制御の基本ループ:検出から実行までのミリ秒レベルの応答
最新の太陽電池膜スリット加工機の張力制御システムは、検出、計算、実行の3つの段階からなる典型的な閉ループフィードバックアーキテクチャであり、サイクルタイムはミリ秒単位で測定される。
検査プロセスの核となるのは張力センサーです。一般的な張力センサーには、張力検出ローラー(ロードセル)とフローティングローラー変位センサーがあります。張力ローラーはフィルム経路に沿って直列に接続されています。フィルムがローラー表面を通過する際、ローラーにかかる圧力がセンサーによって電気信号に変換され、その区間の張力レベルがリアルタイムで反映されます。フローティングローラーは、物理的な変位によって張力の変化を感知します。張力が増加するとローラーが片側に引っ張られ、張力が減少するとシリンダーまたはスプリングによってローラーが押し戻されます。変位はポテンショメータまたはエンコーダによって電気信号に変換され、間接的に張力を表します。一部のハイエンド機器では、巻き取り軸端にエンコーダを追加し、ロール径の変化を計算することで張力モデルの調整を支援しています。
演算フェーズはPLCまたは専用コントローラによって処理されます。センサ信号がコントローラに入力されると、プリセットされた目標張力値と比較され、結果として生じる偏差が制御アルゴリズムに入力されます。産業環境で最も一般的に使用されているのはPID制御です。比例項は現在の偏差に反応し、積分項は定常状態の誤差を排除し、微分項はオーバーシュートを抑制します。しかし、太陽電池フィルムのスリット加工の特殊性は、巻き取り径が増加するにつれてシステムの慣性モーメントと動的特性がそれに応じて変化するため、固定パラメータPIDではロール径全体にわたって最適な性能を維持することが困難になることです。そのため、実際のシステムでは、ロール径の範囲に応じて制御パラメータを切り替えるセグメント化PIDまたは適応型PIDがよく使用されます。より高度なソリューションではファジーロジックが導入され、コントローラが張力の大きさと変化率に基づいて出力力を調整できるため、手動でのパラメータ設定の負担が軽減されます。
実行段階は3つのセクションに分かれており、それぞれ異なる制御タスクを実行します。巻き出しゾーンは通常、磁粉ブレーキまたはサーボモーターによって抵抗トルクが供給され、制動トルクを調整することで安定した張力を維持します。コイル径は大きい方から小さい方へと減少するため、同じ制動トルクでは、直径が大きいほど張力は小さくなり、直径が小さいほど張力は大きくなります。したがって、巻き取り制御は直径検出と連動して、トルク設定値を動的に調整する必要があります。牽引ゾーンはスリットブレードの手前に位置し、牽引ローラーの速度によってフィルムの線速度が決まります。その張力制御は、前部と後部の速度差の調整に大きく依存します。巻き取りエリアは張力制御の重心です。サーボモーターが巻き取り軸を駆動し、コントローラーは張力フィードバックに基づいてモーター出力トルクを調整します。コイル径が大きくなるにつれて、一定の張力を維持するために必要なトルクも同期して増加します。しかし、前述のように、一定張力巻き取りは端面欠陥の原因となるため、巻き取りエリアでは一般的にテーパー張力方式が採用されます。
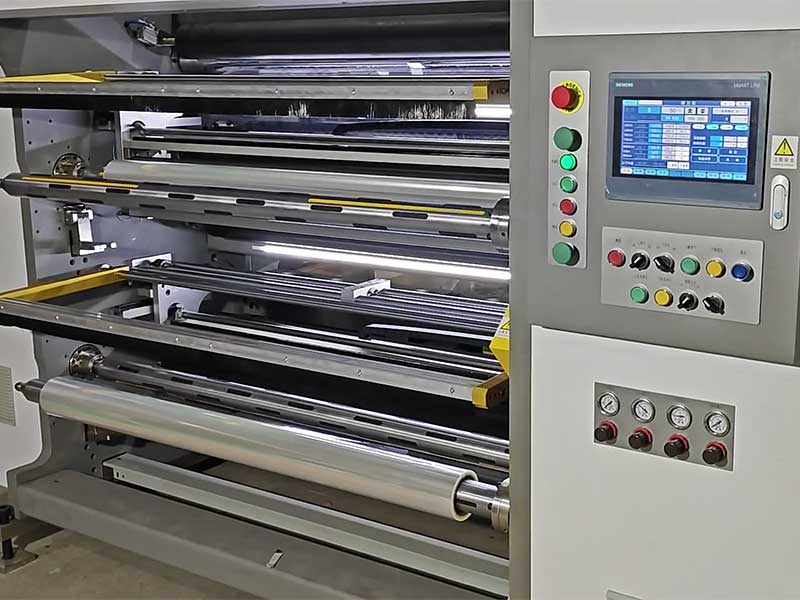
3. テーパー張力:巻線段階の中核となるアルゴリズム
テーパー張力制御は、太陽電池フィルムのスリット加工を他のプロセスと区別する重要な設計要素です。基本的な考え方は、巻線の張力が固定値ではなく、コイル径の増加に伴ってあらかじめ定められた曲線に沿って徐々に減少するというものです。
なぜテーパーが必要なのでしょうか?徐々に厚みを増していくフィルムロールを想像してみてください。巻き取り中に外側のフィルムが内側の層に半径方向の圧力を加えます。巻き取り張力が一定であれば、この圧力は層数に比例して直線的に増加し、芯に近いフィルムはますます強く圧縮されます。圧力が材料の弾性限界を超えると、内側の層に不可逆的な変形やしわが生じます。テーパー張力によって外側の層は相対的に「緩く」なり、半径方向の圧力の増加が抑制されるため、芯と外側の層間の密着度がより均一になります。
テーパー曲線の形状は、材料特性とプロセス要件の両方によって決まります。一般的なタイプには、線形テーパー、区分的テーパー、指数関数的テーパーがあります。線形テーパーは最も単純で、張力は圧延直径に対して一定の傾斜で初期値から減少します。セグメントテーパーは、異なる直径範囲で異なる減衰率を使用します。たとえば、小径ステージでは巻線をしっかりと固定するために減衰が遅くなり、大径ステージでは内層の過圧を防ぐために減衰が速くなります。特許文書に開示されている実装の1つは、巻線スピンドルのリアルタイム直径が初期直径の1.5倍に達すると、テーパー張力調整が開始され、離散PIDコントローラが張力偏差を巻線モータトルクの補償に変換し、実際の張力追跡テーパーモデルが「最適張力値」を提供するというものです。この段階的介入戦略により、小径ロールでは安定した巻線が確保され、大径ロールでは内層の損傷が回避されます。
4.素材の適応とトレンド:「切断しやすい」素材から「切れやすい」素材へ
太陽電池フィルム製品ラインの多様性は、張力制御において新たな課題をもたらします。染色フィルム、金属フィルム、セラミックフィルムでは表面摩擦係数や弾性率が大きく異なるため、材料変更後に同じ張力パラメータを再調整する必要が生じる場合が少なくありません。現在の技術開発の方向性としては、コントローラに材料パラメータライブラリを組み込み、一般的に使用されるフィルムタイプごとに推奨張力値、テーパー曲線、加減速勾配などを数式として事前に保存し、生産切り替え時にワンクリックでアクセスできるようにすることで、操作経験への依存度を低減することを目指しています。
もう一つ注目すべきトレンドは、フィードフォワード制御の導入です。閉ループフィードバックの本質は「逸脱が発生したときに修正する」ことですが、フィードフォワード制御は逸脱が発生する前に補償を試みます。例えば、システムがスリット速度が上昇しようとしていることを検出すると、フィルムの慣性抵抗によって加速時に張力が増加します。フィードフォワード段階では、巻き戻しブレーキのトルクを事前に下げたり、巻き取りモーターのトルクを上げたりすることで、速度変化によって生じる張力変動を部分的に相殺します。デジタルツイン技術と組み合わせることで、スリット加工プロセスを仮想環境でリハーサルし、起動前に張力パラメータを最適化することで、試行錯誤のコストをさらに削減できます。
究極的に言えば、太陽電池フィルムスリット機の張力制御は、バランスの問題を均衡させることに尽きます。フィルムは、安定した供給と整然とした巻き取りを確保するために「しっかりと引っ張る」必要がありますが、多層複合構造を損傷しないように「引っ張りすぎない」必要もあります。センサー、アルゴリズム、アクチュエーターが連携して、材料が柔軟で損傷を受けない状態を維持できる力を毎ミリ秒ごとに検出します。このメカニズムを理解すれば、スリット加工が太陽電池フィルムの品質を左右する「究極のゲートキーパー」と呼ばれる理由も分かります。スリット加工はフィルムの組成を変えるものではありませんが、フィルムの性能が最終段階まで十分に発揮できるかどうかを決定するからです。
太陽電池フィルムスリット加工機:高精度切断がフィルム性能をどのように保護するか2026年8月25日太陽電池フィルムスリット機:スリット加工と巻き取り工程2026年8月17日太陽電池フィルムスリット機の選び方:パラメータからメリットまでを網羅した意思決定ガイド2026年8月15日太陽電池フィルムスリット加工機選定ガイド:初心者からエキスパートまでを対象とした意思決定ハンドブック2026年8月11日





著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 ソーラーフィルムスリッター
