フィルムスリット機の選定は、本質的に「最高性能」の機器を選ぶことではなく、「使用する材料の特性と注文のリズムに合った」機械を見つけることです。市場に出回っている多くの工場では、高速モデルを購入後、稼働率が40%前後で推移し、投資回収期間が当初の1年から3年に延びています。問題は、材料と生産能力を切り離して機種を選定する際にしばしば発生します。材料は機器の性能を左右する一方、生産能力は機器が納期を守れるかどうかを決定するため、この2つを合わせて考慮する必要があります。
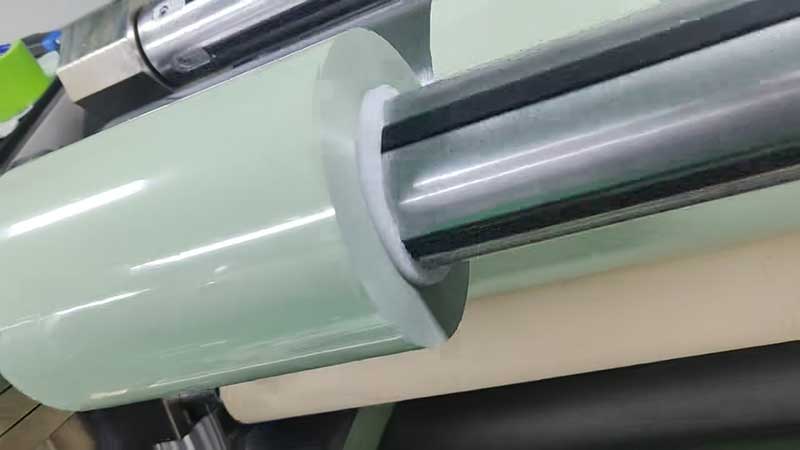
1. まず、材料の「性質」を理解し、次に装置の構成について議論する。
異なるフィルムの物理的特性は大きく異なるため、同じ機械を使用した場合でも、BOPPとPEをスリット加工するために必要な張力、速度、および工具角度はほぼ完全に異なる。
BOPPフィルム:伸縮に敏感で、高張力よりも低張力が望ましい。BOPPは剛性に優れていますが、引張変形を起こしやすい性質があります。スリット加工時の張力は8~12Nの低範囲に抑え、速度は150m/分を超えないようにし、工具の圧力は軽くすることをお勧めします。そうしないと、縦方向の筋や層間ずれが発生する可能性があります。BOPPの注文が多い工場では、公称最大速度よりも、低張力制御の下限値が十分に細かいかどうかを優先的に考慮する必要があります。
PETフィルム:高速に耐えられるが、静電気やフィルムの破損に弱い。PETは高強度で耐熱性にも優れており、120~300m/分のスリット速度にも耐えることができます。真の課題は、超薄型PET(3~12μm)にあります。この厚さでは、切断抵抗の制御が不十分なためフィルムが破損しやすく、張力変動を±0.5N以内に抑えるために、エアフローティングベアリングブレードの組み合わせが必要となります。光学フィルムやリチウム電池セパレータをPETで加工する場合は、装置が無塵環境に適しており、静電気除去機能を備えているかどうかも確認する必要があります。
PEフィルム:柔らかく接着しやすく、巻き取り張力は「上部が高く、下部が低い」PEは柔らかく延性に優れているため、巻き取り張力は標準巻き取り張力より5~10%高くする必要があります。同時に、テーパー張力を使用し、コイル径が大きくなるにつれて張力を徐々に下げる必要があります。そうしないと、内層が圧縮されて変形してしまいます。PEのスリット加工には、巻き取り軸の高い独立性が求められ、スリップ軸構成はほぼ必須です。そうしないと、狭幅帯のスリット加工中に各ロールの張力を個別に調整できず、端面の均一性を確保することが難しくなります。
作業場で年間を通して複数の材料を切り替える必要がある場合、機械に「あらゆることを極限までこなす」ことを期待する必要はありませんが、インテリジェントな張力制御システム(材料加工パラメータパッケージを事前に保存)とモジュール式のクイックチェンジツールホルダーを備えている必要があります。交換時間は4時間から15分未満に短縮され、多品種少量生産のシナリオでは、その値はピーク速度を100m/分もはるかに上回ります。
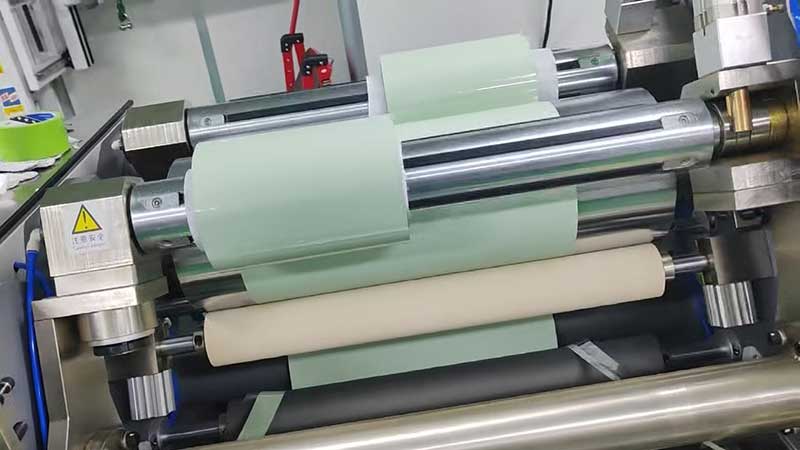
2. 能力マッチング:定格速度にこだわらず、実効出力に注目する
スリッター機の銘板に記載されている300m/分と500m/分の値は限界値であり、実際の生産量ではありません。実際の生産能力は、有効稼働時間と稼働率を用いて算出する必要があります。
業界の経験から、スリット加工工程の全体的な稼働率は一般的に55%~70%程度であり、コイルの巻き直し、フィルムの貫通、廃棄物の除去、工具の調整に多くの時間が費やされていることが分かっています。1日に3~5回の機種変更があり、各工程に10~30分かかる場合、実効生産時間の割合はさらに60%~75%にまで短縮される可能性があります。つまり、定格速度400m/分の機械でも、実際の連続実効速度は240~280m/分程度になる可能性があるということです。
より実用的なアルゴリズムとしては、ピーク時の注文を逆算する方法があります。過去12か月間の注文を抽出し、月ごとのピークと仕様の分布を調べます。上位5つの仕様が全体の70%以上を占める場合は、高速全自動モデルの能力上の利点を活かすことができます。仕様が分散していて小口注文が多い場合は、半自動モデルの柔軟性が全自動モデルの速度よりも実際には価値が高くなる可能性があります。今後12か月間の予想ピークの1.2倍の有効設備能力を確保し、サンプルの再加工に余裕を持たせ、全負荷運転による張力変動や巻線端面精度の低下を回避することをお勧めします。
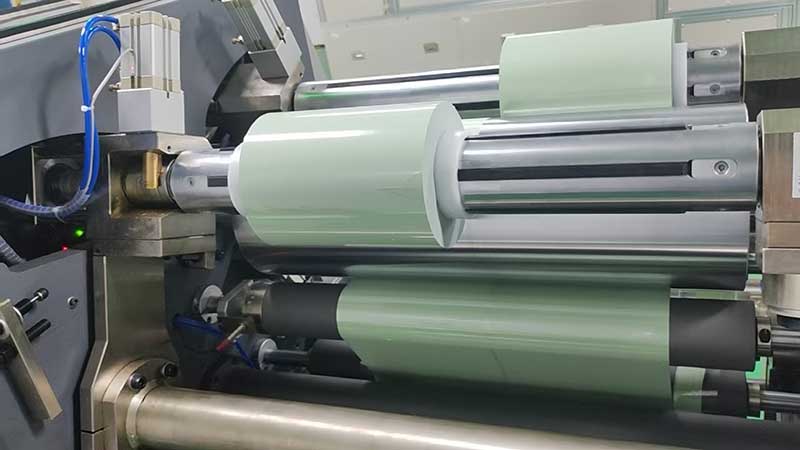
3. シナリオマッチングに基づく選択アプローチ
シナリオ1:単一材料、大量生産、仕様が少ない例えば、BOPP包装フィルムを専門とし、1日の処理能力が8トンを超える企業の場合、選定のポイントは巻き出し径と巻き取りステーション数です。高速での巻き戻し頻度が低いことを考慮すると、巻き取り径は1000mm以上が必要です。2ステーション巻き取り方式は、巻き出し停止時間を短縮します。速度は余裕を持って500m/分に設定し、高速時でも張力システムが±0.5N以内に変動を抑制できることを確認してください。そうでない場合、速度が速くなるほど不良率が高くなります。
シナリオ2:複数材料混合生産、中規模バッチサイズ、頻繁な仕様変更これは、ほとんどのフレキシブル包装およびコーティング工場の実際の状況です。コア選択指標は「速度」から変更効率と張力配合管理に変わりました。サーボ駆動の全自動モデルは、材料フィンガープリントライブラリと連携し、張力、速度、工具圧力の間でプリセットパラメータを切り替えることで、工具交換グループを4時間から15分に短縮します。スリップシャフトは必須コンポーネントです。スリット幅が30mmと小さい狭いストリップの場合、各ロールは独立してスライドして、内層と外層間の張力が均一になるようにする必要があります。速度を高くする必要はありません。150~250m/分の有効出力で中量バッチの注文に対応できます。
シナリオ3:超薄膜、特殊フィルム、高付加価値製品。例えば、3~12μmのPET、リチウム電池セパレータ、光学フィルムなどが挙げられます。これらの用途では、フィルムの破損制御と清浄度に非常に高い要求が課せられます。スリット加工においては、エアフローティングベアリングツールセットまたは高精度円形カッターによるせん断加工を優先し、補正精度は±0.1mmに達する必要があります。静電気除去装置はオプションではなく標準装備です。速度は主要な矛盾点ではありません。超薄膜を高速で加工する際にフィルムが1本破損すると、半日分の高速生産量が相殺される可能性があります。機種選定の際には、パラメータ表を見るだけでなく、サプライヤーに実際の材料をサンプルとして使用してもらい、薄膜の破損率や巻き取り端面の品質を観察してもらう必要があります。
シナリオ4:小ロット生産、試作品製作、カスタマイズ注文月間注文数量が20種類を超え、かつ単一仕様の数量が少ない場合、全自動ラインの高速性は頻繁なモデル変更によって完全に圧倒されてしまいます。仕様切り替えの柔軟性と半自動モデルの低い投資基準は、実際には半自動モデルを合理的な選択肢としています。手動または半自動モデルは通常、10~150m/分の速度で動作し、1シフトあたり1~2人の人員を必要とし、全自動ラインよりもはるかに少ないスペースと補助スペースで済みます。節約した設備を迅速な工具交換治具やオペレーターのトレーニングに投資することで、生産効率をより直接的に向上させることができます。
4.見落としがちな2つの厳しい制約
リールの独立性。多くの選定チェックリストでは「リールの数」しか記載されておらず、「スリップ品質」については触れられていません。細い帯状の材料をスリットする場合、従来のフルシャフト巻き取り方式では各コイルの張力を個別に調整できないため、外側の層は張力が強く、内側の層は緩いのが一般的です。スリップシャフト方式または独立サーボ巻き取り方式は、端面の仕上がりをきれいに仕上げるための鍵となります。スリット幅が狭いほど、この点はより重要になります。
材料に合った工具を選ぶ円形刃による切断は20μm以上の厚膜に適しており、カミソリ型は極薄膜やキャストフィルムに適しています。PE軟質フィルムはバリを減らすために低角度の丸刃を使用し、PET硬質フィルムは工具の材質と寿命に注意が必要です。サプライヤーが材料の厚さや硬度を尋ねずに「標準丸刃」しか提示しない場合、その計画はあなたの職人技を真剣に考えていない可能性が非常に高いです。
モデル選定の最終段階は、マザーロールをサプライヤーの現場に持ち込むか、サンプル機で実際に加工してみることです。スリット後の巻き取り端面がきれいか、フィルム表面に縞模様やしわがないか、細いストリップがずれていないかなどを確認してください。これは、パラメータ表を見るよりも効果的です。材料との相性が良い中速機は、材料の性能を長期的に比較する高速機よりも優れた性能を発揮することがよくあります。
 ホットスタンピング箔スリット機の自動化機能に関する詳細な説明2026年10月21日フィルムスリット機の選定に関する完全ガイド2026年9月9日フィルムスリット加工機における速度と精度のゲーム性と共生関係2026年9月2日新エネルギーフィルムスリット機の応用2026年8月28日






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 フィルムスリッター
 リボンスリッター
 テープスリッター
 バーコードリボンスリッター
 片面粘着スリッター
 両面粘着スリッター
 容量フィルムスリッター
 自動ホイルロールカッター
