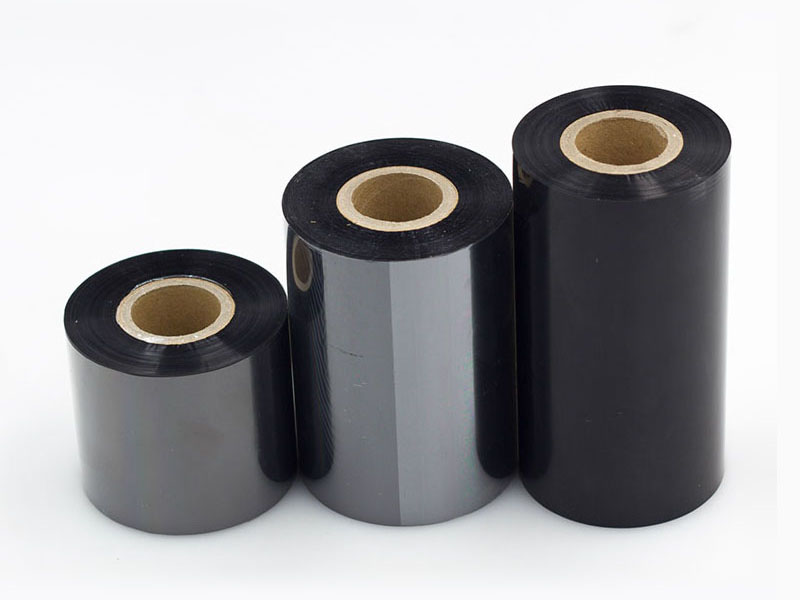
熱転写リボンの製造工程において、スリット加工は最終製品の長さの合格率を左右する重要な工程です。「1ロールあたり100メートル」や「1ロールあたり300メートル」といった顧客の要求は一見単純に見えますが、実際には、高速加工時に正確な「ブレーキ」をかけるために、スリット加工機の計測停止機能に頼っています。リボンの基材はわずか4.5~10μmのPETフィルムで、伸びやすくしわになりやすいため、計測停止機能は単なる「計測と停止」以上の複雑な機能となります。本稿では、この機能の技術的な核心を、信号検出、制御ロジック、シャットダウン戦略、精密校正という4つの側面から解説します。
1. メートル計測信号の発信源:リボンの長さを「計測」しているのは誰か
メートル計数停止の前提は、カーボンベルトの実際の移動距離を正確に検出することです。現在、主流のリボンスリット機では、一般的にエンコーダとメートル計数ホイールを組み合わせて使用しています。メートル計数ホイールは、搬送ベルトのローラーまたはリボン表面にしっかりと押し付けられています。リボンが移動すると、メートル計数ホイールが同期して回転し、メートル計数ホイールの軸端に取り付けられたロータリーエンコーダがそれに応じてパルス信号を出力します。
ここで重要な変換関係があります。制御システムは、「各パルスが何ミリメートルのカーボンベルト変位に相当するか」、つまりパルス相当値を知る必要があります。その計算は、メートル計数ホイールの実際の周長とエンコーダの1回転あたりのパルス数に依存します。メートル計数ホイールの摩耗によって周長が変化したり、干渉によってエンコーダ信号のパルスが失われたりすると、パルス相当値がずれてしまい、メートル計数の精度が損なわれます。そのため、高精度スリッター機では、スリット加工中に発生する可能性のあるわずかな滑りを回避するために、通常、メートル計数ホイールをスリット刃の後の巻き取り側に配置し、同時に「すべての回転が完全な回転となる」ように、滑らかなベアリングと清潔な表面を必要とします。

2. カウントからコマンドへ:ダウンタイムロジックをトリガーする方法
エンコーダパルスの累積値が操作インターフェースで設定された目標長に達すると、制御システムはシャットダウンコマンドを発行します。しかし、高速スリット加工における「シャットダウン」とは、精密なタイミング調整を伴うものです。
駆動出力を単純に大雑把に遮断すると、リボンは慣性によって一定距離移動し続け、実際の長さが設定値を超えてしまいます。そのため、バッファ停止距離を設定することが重要です。メーター値が「目標長さ-バッファ距離」に達すると、システムは減速曲線を実行し、目標値に達した時点でデバイスの速度が正確にゼロになるようにします。このバッファ距離は、現在のライン速度と巻線の慣性に基づいて動的に調整する必要があります。速度が速いほど、バッファ距離は長くなります。
可変周波数ドライブを使用する旧式の改造ソリューションの中には、2段階の信号によるシャットダウン方式を採用しているものもあります。メーターカウンターが最初の信号を送信すると、周波数変換器は通常の減速時間に従って減速します。2番目の信号が送信されると、急速シャットダウンがトリガーされ、制動抵抗器が作動します。この2段階減速方式は、効率と精度を両立させ、急激な高速停止による過電流警報やリボンの伸びを回避します。最新のサーボ制御システムでは、減速曲線はモーションコントローラによって直接設計され、停止位置の精度をミリメートル単位で制御できます。

3. ダウンタイムの精度を低下させる見えない脅威:スリップと張力変動
エンコーダのカウントが正確で、減速曲線が適切に計画されていても、実際の停止長さは目標値からずれることがあります。リボンスリット部で最も一般的なずれの原因は、メーターカウントホイールの滑りです。リボンの表面にはインクが塗布されているため、摩擦係数が不安定になります。加圧ローラーの圧力が不十分であったり、表面がトナーで汚染されている場合、メーターカウントホイールはリボン上で「空回り」し、エンコーダはカウントしているものの、リボンの実際の移動距離は記録値よりも短くなり、結果として完成品が短くなります。
張力の変動も、隠れた要因の一つです。スリット加工中、リボンは引き伸ばされます。張力が大きいほど、1パルスあたりの実際のリボンの長さは長くなります(リボンが引き伸ばされるため)。減速および停止フェーズ中に巻き取り張力が急激に変化すると、リボンの弾性回復の変化がダウンタイムの長さに直接反映されます。この問題を解決するため、ハイエンドのスリット加工機では、メートルカウント信号と閉ループ張力を連動させています。バッファ停止セクションでは、張力システムが同期的に変動範囲を狭め、張力の緩みや締めすぎによる長さのずれを低減します。
さらに、加減速補正パラメータも見落としてはなりません。装置が高速から停止まで減速する過程で、慣性によってリボンが移動し続ける距離は減速と関連しています。制御システムは、現在の速度に基づいてこの区間のパルス増加を自動的に補正する必要があります。そうしないと、「低速精度、高速偏差」などの系統誤差が発生する可能性があります。

4. 校正:メーターの値が繰り返し計量に耐えられることを確認してください。
最も精密なシステムであっても、定期的な校正が必要です。リボンスリット機の計測校正には、通常、動的ベルトウォーキング方式が用いられます。リボンの開始位置に印を付け、機械にスチール製の定規を取り付け、停止する前に10メートル走行するように装置を設定し、移動距離を測定します。測定値が9.98メートルであれば、誤差係数は0.998です。電流パルス相当値をこの係数で乗算し、データを再入力して、誤差が収束するまで検証を繰り返します。
日常的なメンテナンスでは、オペレーターは、メーターホイール表面の清浄度とエンコーダ接続ケーブルの状態という2つの脆弱な点に注意する必要があります。トナーの蓄積はメーターカウントホイールの有効周長を変化させ、ケーブルの緩みは信号干渉を引き起こす可能性があります。一般的に、リボンスリットではメーターカウント誤差を0.3%以下に抑える必要がありますが、高需要製品では0.1%以下に抑える必要があります。校正後、低速、中速、高速で検証を行い、補正パラメータがすべての速度範囲で有効であることを確認する必要があります。
結論
リボンスリット機のメートルカウント停止機能は、基本的に「認識-決定-実行」の閉ループシステムです。エンコーダが長さを感知し、制御システムが減速のタイミングを決定し、駆動システムとブレーキシステムが実行を停止します。これら3つのシステムの連携精度によって、各リボンロールのメートル目盛りの数値が顧客に届いた時点で正確かどうかが決まります。機器ユーザーにとって、パルス等価とスリップの関係を理解し、バッファ距離と張力のマッチングを重視し、定期的な校正習慣を確立することは、紙の上で「高精度」を追求するよりもはるかに意味があります。結局のところ、リボンスリットの後工程は熱転写印刷です。短すぎるリボンロールは、多くの場合、最後のラベルを印刷するときに初めて問題が顕在化します。その時点では、損失はリボン1本だけにとどまりません。
 リボンスリット機の自動オフセット補正機能の紹介2026年10月19日
 リボンスリット機の生産効率改善計画2026年10月19日
 リボンロスを削減するためのリボンスリット機の選定における重要なポイント2026年10月17日
 リボンスリット機における定張力制御の利点は何ですか?2026年10月17日






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 リボンスリッター
 バーコードリボンスリッター
 半自動熱転写リボンスリッター RSDS5 PLUS
 自動熱転写リボンスリッター RSDS8 H PLUS
 自動熱転写リボンスリッター RSDS6 PLUS
 半自動熱転写リボンスリッター RSDS1 PLUS
 カード印刷リボン巻き取り機
 カード印刷リボンスリッター
