熱転写リボンの製造工程において、スリット加工は最終製品の品質を左右する「最終工程」です。リボンはPETベースフィルムと厚さわずか4.5~20ミクロンのインクコーティングで構成されています。スリット加工中の張力変動や精度誤差は、高価なコーティング材料を無駄にしてしまう可能性があります。統計によると、従来の運転方法では、リボンスリット加工段階での材料ロス率は8~15%にも達することがあります。適切なスリット加工機を選ぶということは、単に機器を購入するだけでなく、ロスを発生源から管理する生産システムを構築することなのです。
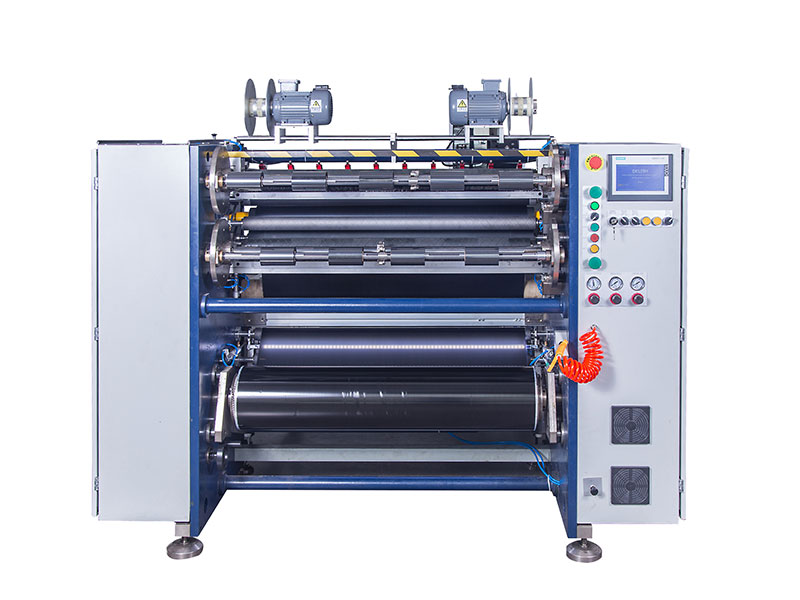
1. 過小評価された損失:スリット加工段階におけるコストのブラックホール
選択肢について議論する前に、まず損失がどこから発生しているのかを特定することが重要です。リボンスリット加工時の材料ロスは均等に分布しているわけではなく、いくつかの重要な工程に集中しています。
注文切り替え時の移行損失は、最も見落とされがちな固定費です。メインロールを交換するたびに、停止、フィルム貫通、再安定化スリットに至るまで、移行セクションでは通常5~15メートルのカーボンリボンが犠牲として必要となります。企業が移行長さを長めに設定すると、注文ごとに数メートル、場合によっては10メートル以上の材料が消費されます。より経済的なアプローチは、前回の注文で残った不良材料や廃棄されたカーボンリボンを新しい注文の材料貫通に利用し、注文ごとに最初のフィルム貫通に純正材料を使用することを避けることです。
制御されていない張力によって引き起こされるベルトの破損や伸びは、目に見えないものの致命的な問題です。リボンは張力に非常に敏感です。張力が強すぎるとPETベースフィルムが伸び、スリット後に幅が縮んで寸法精度が低下します。張力が弱すぎると、材料が緩み、しわができ、巻き取りが不均一になります。データによると、張力の変動はベルト破損の主な原因であり、計画外のシャットダウン事象の最大60%を占めています。従来の磁気粉末クラッチで制御される装置では、張力の変動が最大±10%に達することがありますが、完全自動化されたクローズドループシステムでは、変動を±1.5%以内に抑えることができます。
長らく、尾鉱の廃棄物は「避けられない損失」とみなされてきた。スリットコイルが中空紙管に近づくと、直径が小さくなり、張力が不安定になる。カーボンリボンの最後の10メートル、あるいは数十メートルでは品質が保証できないため、廃棄せざるを得ない。テーパー張力制御と小径ロール方式を採用することで、この廃棄物を大幅に圧縮することが可能となる。

2. コア選定:損失の基準値を決定する3つの主要パラメータ
スリッター機の選定は、複雑な構成表に圧倒される必要はありません。以下の3つの主要パラメータに注目することで、装置が損失を発生源で抑制できるかどうかを迅速に判断できます。
スリット加工の精度:品質の生命線
スリット加工の精度は、完成したリボンの幅の均一性とエッジの品質に直接影響します。精度が不十分だと、リボンのエッジが粗くなったり、印刷中にテープが滑ったり、最悪の場合はプリントヘッドが損傷したりする可能性があります。
明確な業界標準:従来の商用ラベルの場合、±0.3~0.5mmの公差で要件を満たすのに十分です。精密電子タグや一般的な産業用途では、±0.1mmの精度が必要です。医療用ラベルや超狭幅リボン(幅10mm未満)では、±0.05mm以内の超高精度が必要です。
重要な対策:パラメータ表に記載されている理論値を鵜呑みにしないでください。必ず製造業者に、自社のリボンローラーを使用して現場で試し切りを行い、ノギスでスリット幅と設定値のずれを測定し、実際のサンプルデータを基準として検証するよう依頼してください。
スリット速度:効率と品質のバランス
スリット加工速度は単位時間当たりの生産量を決定するが、「高速加工のみ」というアプローチはまさに損失を招く罠である。速度と生産量の関係は単純な線形関係ではなく、むしろ「最適な経済的範囲」が存在する。
速度定格は参考値として使用できます。低速経済モデル(50~100 m/分)は小ロットおよび多品種に適しています。中速汎用モデル(150~250 m/分)はほとんどの商業注文に対応します。高速生産モデル(300~500 m/分)は大規模な連続生産に適しています。ただし、公称最大速度は通常「実験データ」にすぎず、実際の使用可能な速度はリボンの材質によって大きく左右されます。ワックスベースのリボンは柔らかく、より高速で安定してスリットできます。混合ベースのリボンは通常、速度を10~20%落とす必要があります。樹脂ベースのリボンコーティングは硬く靭性が低いため、ワックスベースのものより20~30%低い速度で操作する必要があります。
研究データは、速度と歩留まりの定量的関係をさらに明らかにしました。中速域の250m/分では歩留まりは98.5%のピークに達しますが、速度が500m/分を超えると完成品率は90%を下回り、バリ、ストリップの破損、コーティングの剥離などの問題が集中して発生します。安定性は最高速度よりも重要です。機種選定時には、高速始動時および通常速度での緊急停止時の巻き取り状態を確認してください。
量の均一性:見落とされがちな「隠れたコスト」
巻線端面の整然さは、製品選定において最も見落とされがちな指標ですが、後工程の印刷の滑らかさに直接影響します。端面のずれは±1mm以内に抑えるべきであり、ハイエンド機器では±0.5mmまで達成可能です。
端面の不具合の根本原因は、「ベルマウス」、「ギザギザ」、または内部の折り目であり、これらはすべて張力制御および補正装置の不備に起因します。これらの問題はスリット加工中は明らかにならないかもしれませんが、下流工程の顧客はテープの不安定な動き、印刷ミス、さらにはテープの破損といった問題に見舞われる可能性があります。機種選定にあたっては、クローズドループ張力制御とアクティブ偏差補正機能を備えた機種を優先し、巻取りアームの均一性やマンドレルの振れが十分に小さいことを確認するために、現場での検査を実施する必要があります。

3. 構成レビュー:張力制御は機器の「魂」である
パラメータ以外にも、主要部品の構成によって、長期運転中の実際の摩耗レベルが決定されます。中でも、張力制御システムの品質は、巻線の平坦性に50%以上の影響を与えます。
リボン状の基板は非常に薄く、明らかな粘弾性を示します。低速では張力制御は比較的容易ですが、高速では巻き取りと巻き戻しの慣性差が急激に増大します。張力センサーの応答が遅れると、瞬間的な張力スパイクによって基板が引き伸ばされ、「くびれ」や、場合によってはストリップの破断を引き起こします。
巻き出し、牽引、巻き取りの各段階で張力をリアルタイムで監視・調整できる、完全自動閉ループ張力制御システムを優先的に採用してください。加速時および減速時の張力変動は±1.5%以内に抑える必要があります。テーパー制御も同様に重要です。完成したロールは、内側の締め付けや外側のリングの崩壊を防ぐため、軸から外側に向かって徐々に硬さが柔らかくなるようにする必要があります。極薄リボンについては、装置の最小安定張力が要求を満たしているかどうかも確認する必要があります。
巻き取り構成に関して言えば、スリップシャフトは高級リボンや多仕様生産において不可欠です。各巻き取りユニットには独立したスリップリングが装備されており、ロール径の変化に応じてトルクをリアルタイムで調整できるため、「内側が緩く外側がきつい」あるいは「芯が芯」といった問題を効果的に解決します。空気圧式スリップシャフトは機械式よりも制御精度が高く、仕様が頻繁に切り替わるシナリオに適しています。
工具システムも切断面の品質に直接影響します。工具軸の半径方向振れは0.01mm以内に抑える必要があります。振れが小さいほど、切断面はきれいになります。70μm以下の薄いリボンには角刃(カミソリ型)が適していますが、厚い材料や紙裏打ちのリボンには丸刃(ハサミ型)の方が適しています。刃と溝の間の隙間は0.02~0.05mmに抑え、バリの発生を防ぐため、摩耗した刃は定期的に交換する必要があります。
4.柔軟な生産適応:段取り替え損失削減の鍵
「少量多品種生産」の注文が増加する傾向にある中で、従来のスリッター機の切り替えに要する時間の長さがますます大きな問題となっている。仕様変更のたびに運転を停止してパラメータをリセットする必要があり、セットアップには約20分かかり、オペレーターの経験に大きく依存する。
機種選定においては、迅速な段取り替え能力を最優先すべきです。独立したツールタレットとサーボモーター駆動の配合管理システムを搭載することで、オペレーターはタッチスクリーンに新しい注文仕様を入力するだけで、システムが自動的にブレードの位置決めと張力パラメータの調整を行い、段取り替え時間を数十分からわずか数分、あるいは数十秒に短縮できます。また、数百、数千もの製品の加工パラメータを保存できる機能も必要です。これにより、同じ注文を再度生産する際に直接呼び出すことができ、機械調整を繰り返すことによる試作加工の無駄をなくすことができます。
さらに、自動工具位置配置アルゴリズムは、メインロール幅の利用率を最大化するのに役立ちます。完成品の幅の組み合わせを入力すると、システムが自動的に最適な工具配置プランを計算し、手動による工具配置テストを繰り返すことで発生する無駄を回避します。
結論:パラメータよりも試し切りの方が重要である
リボンスリット機の選定は、顧客のビジネスニーズに合った精度、速度、安定性、柔軟性のバランスを見つけることが基本です。「最高の」機器というものは存在せず、「最も適した」機器があるだけです。
仕様書がどれほど美しくても、購入前に自社のリボンローラーを使って現場で試し切りを行うことが、落とし穴を避ける最も効果的な方法です。注目すべき点は、異なる幅(最も狭い仕様と最も広い仕様)でのエッジ品質、高速起動時や緊急停止時の巻き取りの綺麗さ、そして注文変更の容易さの3点です。実際の生産に真に適合したスリッター機は、生産効率だけでなく、ロスを最小限に抑えることでカーボンリボンを余すことなく使い切るという点でも高く評価されます。
 リボンスリット機における定張力制御の利点は何ですか?2026年10月17日
 リボンスリット機:バリのない高精度スリット加工2026年10月17日
 バーコードリボンメーカー向け熱転写リボンスリット機サイズガイド2026年10月15日
 バーコードリボンのスリット加工機は、リボンを切断したり、熱転写リボンを切断したりできますか?2026年10月14日






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 リボンスリッター
 バーコードリボンスリッター
 半自動熱転写リボンスリッター RSDS5 PLUS
 自動熱転写リボンスリッター RSDS8 H PLUS
 自動熱転写リボンスリッター RSDS6 PLUS
 半自動熱転写リボンスリッター RSDS1 PLUS
 カード印刷リボン巻き取り機
 カード印刷リボンスリッター
