片面テープスリッター機を購入する際、多くの初心者は二つの極端な行動に陥りがちです。一つは価格だけを見て「回転さえすればそれでいい」と考えること。もう一つは、スペックばかりを盲目的に追求し、購入後に「適合しない」ことに気づくことです。実際、スリッター機を選ぶ際の基本的な考え方は複雑ではありません。高価なものほど良いというわけではなく、用途や用途に「適合」しているものほど良いのです。
では、スリッター機が生産ニーズを満たせるかどうかを真に決定づけるパラメータ、つまり「ハードインジケーター」とは何でしょうか?以下に、4つの側面から体系的に概説します。
1. 精度とスリット品質:完成品の「生死を分ける一線」
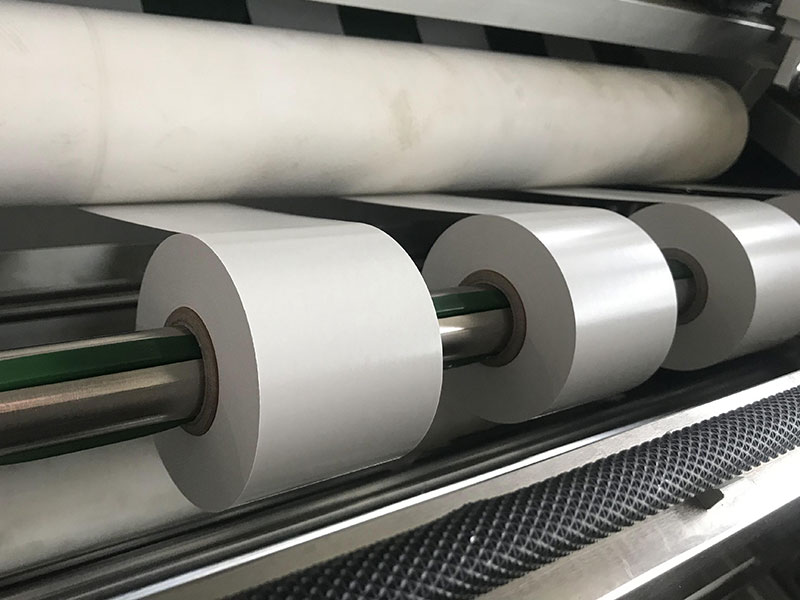
スリット加工の精度は、スリット加工機の性能を評価する上で最も重要な指標であり、完成したテープが顧客の仕様を満たしているかどうかを直接的に決定します。精度は通常、幅公差と端面平面度の2つの側面で評価されます。
幅公差とは、完成したテープの実際の幅と設定幅との差を指します。標準的なBOPPカートンシーリングテープは、±0.1mm~±0.2mmの精度で要求を満たすことができます。しかし、電子絶縁、医療分野、その他の分野で使用されるテープは、±0.05mm以上の精度が求められることがよくあります。端面の平坦度は、スリットされたテープロールの端が滑らかで、バリがなく、「糸巻き」の問題がないかどうかを確認するためにチェックされます。
精度に影響を与える主要な要因は、ツールシステムにあります。丸刃カッター(上下カッター式せん断タイプ)は、高精度、きれいな切断、長い刃寿命を実現し、今日の高精度ソリューションの主流となっています。平刃カッターは低コストで、厚手のテープや端面精度がそれほど高くないテープに適していますが、長期間使用すると精度が急速に低下します。エアナイフは極薄材料に適していますが、初期投資とメンテナンスコストが高くなります。
購入時のアドバイス:パンフレットに記載されている「理論上の精度」を鵜呑みにしないでください。最も確実な方法は、最も「硬い」素材(最も薄く、最も柔らかく、最も粘着性のある素材)を製造元に持ち込み、試し切りをしてもらうことです。ノギスを使って完成品の幅のずれを測定し、端面の仕上がりを自分の目で確認しましょう。
2. スピードと容量のバランス:必要のない性能にお金を払う必要はありません
スリット加工速度は日々の生産量に直接影響しますが、よくある誤解として、メーカーが表示する「最大速度」は理想的な条件下での極値であることが多く、実際に安定して稼働できる速度こそが本当に重要なのです。
市販のスリッター機は、経済的な機種では約100~150m/分、中高速機種では200~300m/分、ハイエンド機種では400m/分を超える速度で稼働します。速度が速くなるほど、張力制御、巻き取り均一性、補正システムに対する要求が高まります。速度をむやみに追求すると、デバッグのための頻繁な停止や大量の不良品発生につながる可能性があります。
初心者や小ロット生産の場合は、0~120m/分の速度調整機能付きモデルが実用的で、導入しやすく品質管理も容易です。中ロット生産の経験者は150~200m/分を検討できますが、大規模なプロフェッショナル生産には300m/分以上の高速機が必要です。必要な速度は、1日の生産量から20~30%の余裕を持たせて逆算し、「経済速度」での装置の精度性能に重点を置くことをお勧めします。
3.材料適合性と張力制御:見落としがちな「隠れた限界」
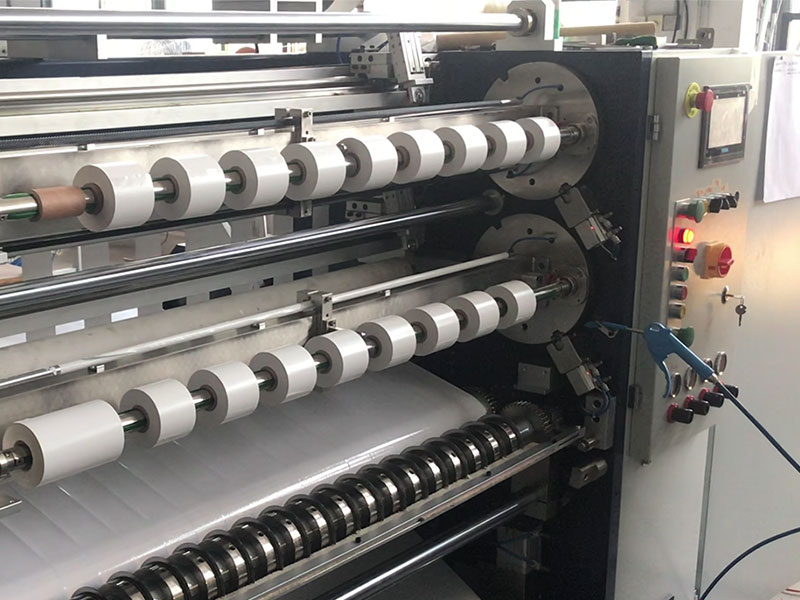
片面粘着性基材には多くの種類があり、材料によって装置に対する要求が大きく異なります。BOPPカートンシーリングテープは高速かつ中程度の精度が求められます。マスキングペーパー/和紙テープの基材は破れやすく、極めて安定した張力制御が必要です。保護フィルム材料は非常に薄く、静電気や気泡が発生しやすいため、帯電防止装置と低粘度巻き取り機能が必要です。ポリイミドなどの特殊工業用テープは高価で幅が狭いため、端面に極めて高い平坦性が求められます。
これらの違いの背後には、張力制御システムがスリット加工の成否を左右する中核的な技術的リンクである。片面テープは弾性材料であり、張力が不安定だとテープが伸びて変形したり、張力が不均一になったり(「カリフラワーロール」など)、位置ずれや材料の破損につながる可能性がある。現在、張力制御ソリューションには主に2種類ある。1つは、経済的だが発熱しやすい磁気粒子クラッチ(オープンループ制御)で、一般的なBOPPテープに適している。もう1つは、サーボモーターとクローズドループ制御を組み合わせたもので、より高い精度(張力変動を±1%以内に制御可能)を実現し、薄いPETフィルムやマスキングペーパーなどの引張に敏感な材料には、クローズドループサーボ制御がほぼ必須となっている。
購入時のアドバイス:まず、スリット加工が必要なテープの種類をすべてリストアップし、最も薄い、最も幅が狭い、最も粘着力が強い、または最も変形しやすいタイプのテープを、機器の性能の基準として使用してください。
4. 巻線能力とコアの互換性:下流工程に影響を与える「隠れたパラメータ」
このパラメータはしばしば見落とされがちですが、完成したロールが顧客の設備に適合するかどうかを直接左右します。最大巻取り径が大きいほど(例えばφ300mm、φ400mm)、単一ロールの長さが長くなり、必要な変更も少なくなります。しかし、直径を大きくすると内部張力勾配が大きくなり、ベルトの変形や端面の不均一を引き起こしやすくなるため、材料に基づいて総合的な評価を行う必要があります。
コアの内径の互換性も同様に重要です。一般的な仕様としては、3インチ、6インチ、または1インチのプラスチックコアがあります。ハイエンドのスリッター機は、シャフトレスクランプまたはエア膨張シャフト設計を採用しており、わずか数分でコア交換が可能です。ローエンドの機械では、手動でのスイッチ交換が必要な場合があり、時間がかかり、精度も低下します。顧客が複数のコア仕様を必要とする場合は、コア交換が迅速に行える装置を備えたモデルを優先してください。
さらに、自動化レベルは機器のグレードを区別する重要な要素になりつつあります。手動による工具配置変更には10~30分の機械停止時間が必要ですが、自動工具配置システムではタッチスクリーンで仕様を入力すると、工具ホルダーが自動的に所定の位置に移動し、仕様変更時間を1分未満に短縮できます。注文バッチが多く、仕様変更が頻繁なシナリオでは、この効率の差はすぐに相当な人件費につながります。
実践的な選定:最適な機器を確保するための3つのステップ
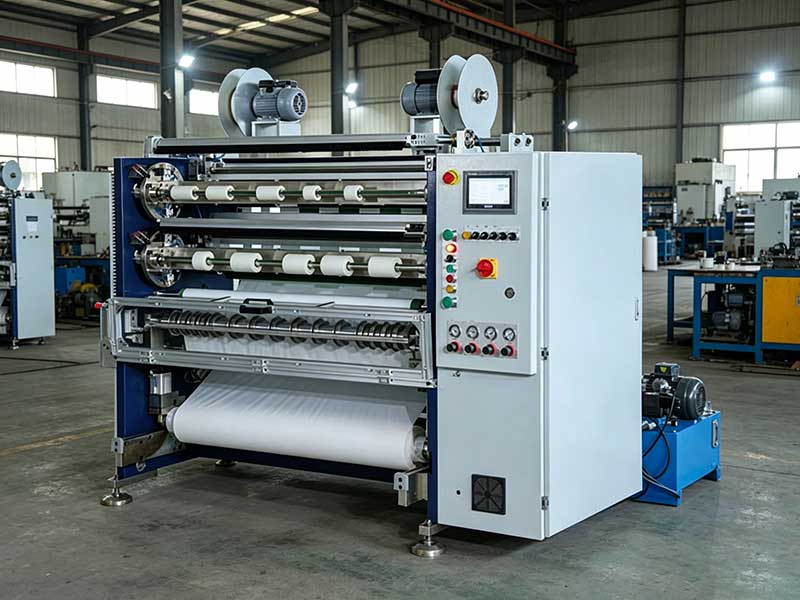
上記のパラメータに基づき、選択は3つのステップに要約できます。
ステップ1:自分のニーズを明確にする毎日使用するメインロールの最大幅、最小スリット幅、一般的なテープ素材、1日の平均生産量、およびバッチ仕様をリストアップしてください。このデータは、以降のすべての決定の基礎となります。
ステップ2:最も扱いが難しい材料を用いた現場での機械テストこれは、機器の真の性能を検証するための最良の方法であり、単にパラメータ表を読むよりもはるかに信頼性が高い。端面の仕上がり具合、測定された幅の公差を注意深く観察し、製造元に工具の交換と調整の全工程を実演してもらうことに重点を置いてください。
ステップ3:端末本体価格だけでなく、総コストを計算する。精度が低いスリッター機は、機械の価格差をはるかに上回る量のテープ材料を年間で無駄にしてしまう可能性があります。そのため、機器の価格、刃やゴムローラーなどの消耗品の年間費用、エネルギー消費量、メンテナンス費用などを総合的に比較検討する必要があります。
最終的に、片面ゴムスリット機を選ぶ際には、精度、効率、安定性の最適なバランスを見つけることが重要です。最速の速度や大手ブランドに盲目的に従う必要はありません。真に継続的な利益を生み出すことができるのは、自分に合った「最適な」機器なのです。






Copyright © 2010-2026 厦門デリッシュオートメーション設備有限公司 All Rights Reserved.
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 フィルムスリッター
 リボンスリッター
 スリッターリワインダーマシン
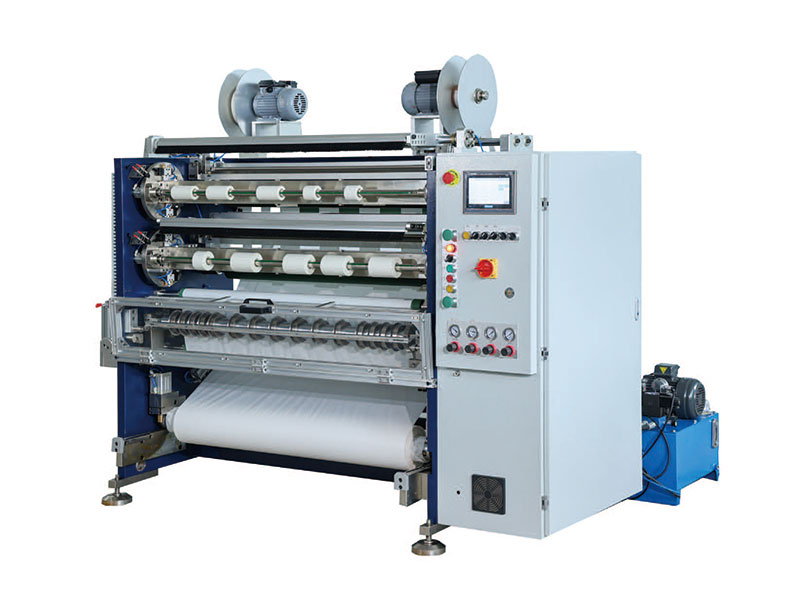 テープスリッター
 高速スリッター
 バーコードリボンスリッター
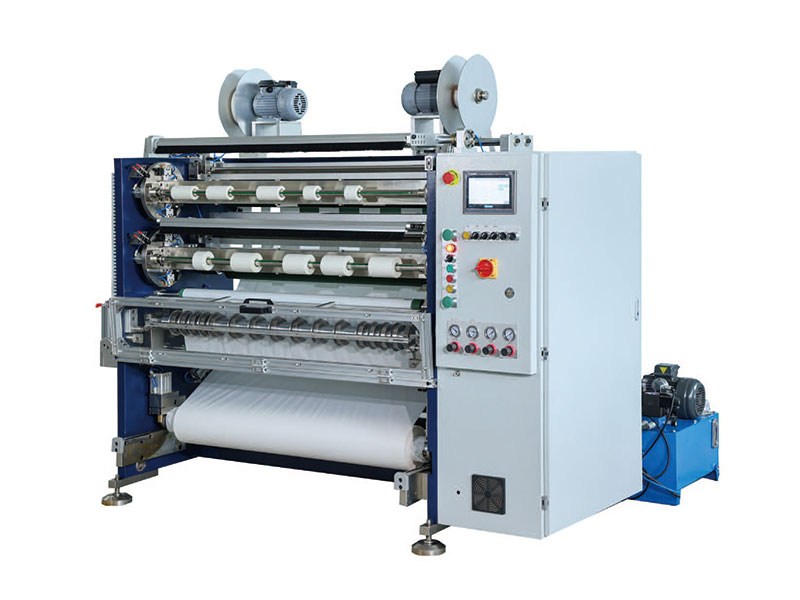 片面粘着スリッター
 ラベルスリッター
